 Leer más
 Obtenga una cotización
Dominar el flujo de aguas residuales: ingeniería, selección y mantenimiento de medidores de flujo electromagnéticos
Inicio / Noticias / Noticias de la industria / Dominar el flujo de aguas residuales: ingeniería, selección y mantenimiento de medidores de flujo electromagnéticos
Categoría de producto
NUEVA categoría
Contáctenos
Contáctenos
Nos especializamos en la investigación, desarrollo y fabricación de alambres y cables eléctricos.
 +86 13967196545
Noticias relacionadas
- Guía de selección de medidores de flujo electromagnéticos: 5 factores fundamentales y mejores prácticas in situ
- Superar los cuellos de botella en la medición de flujo en el tratamiento de agua: una guía de selección y aplicación para los medidores de flujo electromagnéticos de tres núcleos de Hangzhou Pangu
- Aplicaciones de medidores de flujo electromagnéticos en líneas de agua, productos químicos y lodos
- Medidores de flujo electromagnéticos: ventajas, desventajas, guía de selección y preguntas frecuentes
Dominar el flujo de aguas residuales: ingeniería, selección y mantenimiento de medidores de flujo electromagnéticos
Cómo los medidores de flujo electromagnéticos miden el flujo dentro de una línea de aguas residuales
El operador de una planta de tratamiento rara vez ve el líquido moviéndose a través de una tubería enterrada; sin embargo, cada bomba dosificadora, soplador de aireación e informe de facturación aguas abajo depende de saber exactamente cuánto pasó. Este es el trabajo silencioso de un medidor de flujo electromagnético de aguas residuales : convertir una corriente invisible, a menudo abrasiva y a menudo opaca, en una señal eléctrica estable en la que una sala de control puede confiar.
El principio de funcionamiento no tiene nada que ver con las piezas móviles. Dos bobinas montadas fuera de la tubería generan un campo magnético a lo largo del recorrido del flujo. A medida que el líquido conductor, en este caso aguas residuales que transportan sales disueltas, se mueve a través de ese campo, genera un pequeño voltaje entre dos electrodos colocados en la pared de la tubería. Cuanto más rápido se mueve el líquido, mayor se vuelve el voltaje. Un transmisor lee el voltaje, aplica un factor de calibración vinculado al diámetro de la tubería y genera un valor de caudal en tiempo real.
Debido a que la medición depende de la conductividad del líquido en lugar de la claridad o el contenido de partículas, esta tecnología tolera condiciones que ensuciarían o dañarían los medidores mecánicos en cuestión de semanas. El afluente crudo cargado con arena, sólidos fibrosos y grasa es un día de rutina para esta categoría de sensores, no una excepción que requiere un manejo especial.
Nota de campo: Las plantas municipales informan que una vez que un sensor electromagnético está correctamente conectado a tierra y la tubería permanece llena, la deriva durante un año completo generalmente se mantiene dentro de una fracción de un porcentaje, sin que se desgaste ningún elemento móvil.
Por qué las plantas de tratamiento se alejan de los medidores mecánicos y diferenciales
Tres familias de medición de flujo dominan la infraestructura de aguas residuales más antigua: medidores mecánicos con turbinas giratorias o ruedas de paletas, medidores de presión diferencial que infieren el flujo a partir de una caída de presión a través de una restricción y medidores electromagnéticos sin obstrucción alguna en la ruta del flujo. Cada uno se comporta de manera diferente una vez que los sólidos, las fibras y la biopelícula entran en escena.
| Atributo | Medidor Mecánico | Medidor de presión diferencial | Medidor electromagnético |
|---|---|---|---|
| Partes móviles en la ruta del flujo. | si | No, pero hay restricciones | Ninguno |
| Pérdida de presión introducida | Moderado a alto | Alto | insignificante |
| Tolerancia a los sólidos fibrosos. | Pobre, se atasca con el tiempo. | Pobres, obstrucciones de restricción. | bueno |
| Intervalo de recalibración típico | 6 a 12 meses | 6 a 12 meses | 24 a 36 meses |
| Relación de cobertura | Estrecho | Estrecho | ancho |
La ausencia de una obstrucción importa más de lo que parece a primera vista. Una placa de restricción o un rotor giratorio es exactamente donde se acumulan trapos, toallitas y arena en las aguas residuales. Una vez que comienza esa acumulación, la lectura se degrada gradual y silenciosamente, lo cual es mucho más peligroso desde el punto de vista operativo que una falla obvia porque las decisiones de dosificación y facturación siguen dependiendo de un número que se ha ido alejando silenciosamente.
Comparación de la precisión de las mediciones entre tecnologías
Las afirmaciones de precisión en una hoja de datos solo significan algo cuando se prueban bajo cargas de sólidos realistas en lugar de agua limpia. El siguiente cuadro refleja los rangos típicos de precisión de campo informados por los equipos de instrumentación de la planta después de doce meses de servicio continuo del afluente sin procesar, expresados como porcentaje de lectura.
La brecha se amplía aún más una vez que el contenido de sólidos aumenta por encima de los niveles típicos del afluente primario, ya que las tecnologías mecánicas y diferenciales se basan en un perfil de flujo limpio que la carga pesada de fibra distorsiona.
Componentes principales de un caudalímetro electromagnético tipo lodo
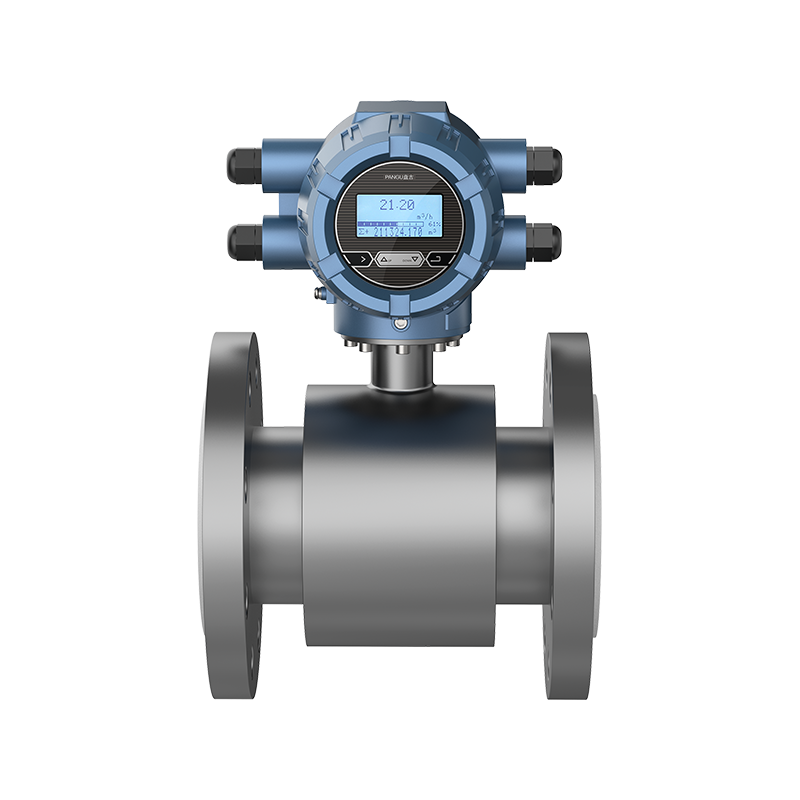
Comprender las piezas ayuda a un ingeniero a especificar la variante correcta para una estación de bombeo, una línea de alimentación de un tanque de aireación o una línea de transferencia de lodos. un caudalímetro electromagnético tipo lodo está construido específicamente para manejar la fracción de sólidos más pesada que se encuentra en lodos primarios, lodos espesados y líneas de alimentación de deshidratación, donde los revestimientos estándar y los materiales de los electrodos se desgastan más rápido.
- Bobinas de excitación que generan el campo magnético alterno a través de la sección transversal de la tubería.
- Un revestimiento, comúnmente de caucho, poliuretano o PTFE, elegido para resistir la abrasión causada por la arena y el ataque químico del digestor o de los químicos dosificados.
- Electrodos de señal en contacto con el líquido, disponibles en acero inoxidable, hastelloy o tantalio según corrosividad.
- Un convertidor o carcasa de transmisor que procesa la señal sin procesar y emite 4 a 20 mA, pulso o comunicación digital.
- Anillos de puesta a tierra o electrodos de puesta a tierra que estabilizan el potencial de referencia, críticos en tramos de tubería de plástico o revestidos.
La selección del revestimiento merece especial atención en el servicio de lodos. Los revestimientos de poliuretano manejan mejor el grano abrasivo que el caucho estándar, mientras que los revestimientos de PTFE resisten el cloruro férrico o los químicos acondicionadores de polímeros que comúnmente se dosifican antes del equipo de deshidratación. Elegir el revestimiento incorrecto para el entorno químico es una de las causas más comunes de fallas prematuras reportadas por los equipos de mantenimiento.
Estabilidad de la señal durante un turno operativo completo
Una ventaja que rara vez se refleja en una hoja de especificaciones es qué tan plana permanece la señal de salida durante los aumentos repentinos de flujo, como una tormenta que empuja el flujo de alcantarillado combinado a través de una estación de bombeo. El siguiente gráfico de líneas traza un turno representativo de ocho horas y compara la demanda de flujo bruto con la señal medida.
Las dos trazas permanecen juntas durante el aumento máximo en lugar de divergir, porque el sensor no tiene inercia mecánica ni restricción que reaccione lentamente a un aumento repentino de velocidad. Esa capacidad de respuesta es exactamente lo que necesita el circuito de control de una estación de bombeo para evitar eventos de desbordamiento durante la carga de tormenta.
Dimensionamiento y selección de un medidor para servicio de aguas residuales
El dimensionamiento correcto comienza con la velocidad, no solo con el diámetro de la tubería. Un cuerpo de medidor dimensionado para una precisión de escala completa a baja velocidad a menudo pierde resolución en los flujos bajos típicos de los períodos nocturnos, mientras que un cuerpo de tamaño insuficiente crea pérdidas de carga innecesarias durante el flujo máximo. La mayoría de las aplicaciones de tratamiento apuntan a una velocidad de funcionamiento normal en el medio del rango del sensor en lugar de en cualquiera de los extremos.
| Solicitud | Tamaño de línea típico | Pararo recomendado | Material del electrodo |
|---|---|---|---|
| Medición de afluentes crudos | Mediano a grande | Caucho o poliuretano | Acero inoxidable |
| Lodos primarios o secundarios | Pequeño a mediano | poliuretano | Acero inoxidable or hastelloy |
| Líneas de dosificación de químicos | pequeño | PTFE | tantalio o hastelloy |
| Medición de descarga de efluentes | Mediano a grande | caucho | Acero inoxidable |
For medición de aguas residuales industriales Fuera de los entornos municipales, como el agua de enjuague del procesamiento de alimentos o los efluentes de tintes textiles, la conductividad puede variar ampliamente entre lotes. Confirmar un umbral mínimo de conductividad con el fabricante antes de realizar el pedido evita una discrepancia que solo se vuelve obvia una vez que la unidad está instalada y la lectura es errática.
Prácticas de instalación que protegen la precisión a largo plazo
La selección del sensor solo cumple su promesa de precisión cuando la instalación sigue algunas reglas disciplinadas. Estas son las prácticas que separan una lectura de medidor dentro de su tolerancia nominal durante una década de otra que necesita recalibración dentro del primer año.
- Mantenga la tubería llena en todo momento en la ubicación del sensor, lo que generalmente significa evitar la instalación inmediatamente aguas abajo de un canal abierto o una línea de gravedad parcialmente llena.
- Mantenga una tubería recta adecuada aguas arriba y aguas abajo del sensor para permitir que el perfil de velocidad se asiente antes de que llegue a los electrodos.
- Conecte a tierra el cuerpo del medidor independientemente de depender únicamente de las bridas de la tubería, especialmente en secciones de tubería de plástico, revestidas o protegidas catódicamente.
- Evite instalar directamente aguas abajo de válvulas de control, bombas o codos que introduzcan remolinos en el perfil de flujo.
- Verifique la orientación para que los electrodos se asienten sobre un eje horizontal en recorridos horizontales, lo que reduce la posibilidad de que las bolsas de aire interfieran con la medición.
Las fallas de conexión a tierra son la causa principal más común detrás de lecturas ruidosas o inestables reportadas durante la puesta en servicio. Una verificación de continuidad de cinco minutos durante el inicio evita semanas de resolución de problemas de una señal intermitente más adelante.
Sopesando el panorama completo: una visión de criterios múltiples
Ningún número captura las compensaciones entre tecnologías. La comparación de radar a continuación califica los medidores electromagnéticos y mecánicos según cinco criterios operativos en una escala relativa, donde un área cerrada más grande representa un rendimiento general más fuerte.
La brecha es más amplia en la pérdida de carga y la precisión a largo plazo, exactamente los dos criterios que impulsan tanto los costos de energía como la confiabilidad de las cifras de facturación o de informes regulatorios.
Cumplir con los requisitos reglamentarios y de facturación
Muchas jurisdicciones exigen que los datos de flujo utilizados para permisos de descarga o facturación entre agencias cumplan con un estándar de precisión documentado, y el medidor por sí solo rara vez satisface ese requisito sin un programa de verificación de respaldo. Los reguladores normalmente esperan tres cosas: un registro de calibración rastreable, una instalación documentada que coincida con la orientación del fabricante sobre tramos de tubería recta y un programa de verificación periódica que confirme que el sensor aún funciona dentro de su banda de tolerancia establecida.
Las plantas que tratan la calibración como un evento único de puesta en servicio en lugar de un programa continuo tienden a descubrir brechas de precisión sólo cuando un regulador audita el registro o cuando una disputa de facturación obliga a examinar más de cerca los datos históricos. La creación de un registro de verificación simple, incluso algo tan básico como una verificación anual al azar con un medidor de referencia portátil, cierra esa brecha a un costo mínimo.
La documentación también es importante a efectos de seguros y gestión de activos. Un sensor con un registro de instalación claro, que incluye fotografías de las conexiones a tierra y el diseño de la tubería recta, resuelve los reclamos de garantía mucho más rápido que un simple número de serie en una hoja de cálculo de mantenimiento.
Planificación del ciclo de vida total, no sólo del precio de compra
Las decisiones de adquisición impulsadas exclusivamente por el precio cotizado más bajo a menudo pasan por alto tres categorías de costos que dominan el gasto total del ciclo de vida: el consumo de energía vinculado a la pérdida de carga, las horas de mano de obra invertidas en llamadas de servicio no planificadas y el riesgo operativo de una cifra de flujo mal informada en un informe regulatorio. Un sensor con un precio de compra ligeramente más alto pero una pérdida de carga insignificante y un intervalo de recalibración de varios años frecuentemente gana en costo total dentro de los primeros dos o tres años de servicio.
El costo de la energía merece especial atención en las líneas de afluencia de gran diámetro, ya que incluso una pequeña pérdida de presión se convierte en una energía de bombeo significativa durante el funcionamiento continuo. Debido a que un sensor electromagnético no introduce obstrucciones en la ruta del flujo, evita por completo este costo recurrente, a diferencia de los diseños de presión diferencial que dependen de una restricción para generar su señal.
La estrategia de repuestos es otro factor del ciclo de vida que vale la pena planificar con antelación. Debido a que la electrónica del convertidor y el cuerpo del sensor suelen ser modulares, muchas plantas cuentan con un único convertidor de repuesto que puede servir a múltiples cuerpos de sensores en toda la instalación, lo que reduce el capital de trabajo invertido en el inventario de repuestos en comparación con los diseños mecánicos que requieren piezas de desgaste específicas del modelo.
Hacia dónde se dirige el monitoreo del flujo de aguas residuales
Los equipos de instrumentación están emparejando cada vez más datos de flujo con otras señales de proceso, como conductividad o nivel, en una red de comunicación compartida en lugar de cablear cada sensor a la sala de control de forma independiente. Este cambio reduce los costos de cableado en proyectos de modernización y simplifica el diagnóstico, ya que un técnico puede extraer datos de tendencias históricas para varios parámetros desde una interfaz en lugar de recorrer la planta con un medidor portátil.
Los diagnósticos remotos también se están convirtiendo en estándar en los transmisores más nuevos, lo que permite a un técnico revisar la resistencia de la bobina, la calidad de la conexión a tierra y el ruido de la señal desde una estación de trabajo central antes de enviar un equipo de campo. Para las plantas que administran docenas de puntos de medición en un sistema de recolección, esa capacidad acorta el tiempo entre la aparición de un síntoma y la identificación de la causa raíz, lo que reduce directamente el riesgo de una facturación no detectada o una discrepancia en el cumplimiento.
Ninguno de estos desarrollos cambia la física subyacente de la medición, pero sí reducen la carga operativa de mantener una flota de sensores dentro de la tolerancia en una gran área de servicio, que a menudo es el factor decisivo cuando una empresa de servicios públicos estandariza una tecnología de medición de flujo en toda la planta.
Problemas de campo comunes y cómo leerlos
Incluso un sensor bien especificado puede producir lecturas engañosas si no se reconocen algunos modos de falla conocidos. Los técnicos de campo generalmente pueden diagnosticar la causa rápidamente una vez que el síntoma coincide con su origen probable.
| Síntoma | Causa probable | Solución típica |
|---|---|---|
| La lectura cae a cero intermitentemente | Tubería funcionando parcialmente llena | Reubique el sensor en una ubicación que garantice que esté lleno o agregue un vertedero aguas abajo |
| Señal ruidosa o saltante | Mala conexión a tierra | Instalar o verificar anillos de conexión a tierra y correas de unión. |
| Compensación constante pero incorrecta | Acumulación de revestimiento o recubrimiento por grasa | Programar la inspección y limpieza del revestimiento. |
| Deriva gradual de la precisión a lo largo de los años | Revestimiento de electrodos a escala. | Limpieza química o mecánica de electrodos durante el intervalo de servicio |
La mayoría de estos síntomas se pueden prevenir con la disciplina de instalación tratada anteriormente, razón por la cual las listas de verificación de puesta en servicio superan consistentemente a la resolución de problemas reactiva en el costo total de propiedad.
Un hábito útil para los equipos de mantenimiento es realizar tendencias del nivel de ruido de la señal sin procesar junto con la lectura del flujo en sí, en lugar de registrar solo el valor del flujo. Un aumento constante del ruido de fondo durante varias semanas, incluso cuando la lectura de flujo todavía parece razonable, a menudo precede a una falla visible con tiempo suficiente para programar una inspección planificada en lugar de reaccionar ante una alarma no planificada. Este tipo de tendencia de alerta temprana es una de las herramientas de diagnóstico disponibles en los transmisores modernos menos utilizadas, en gran parte porque requiere extraer un canal de datos secundario que muchos sistemas de control no muestran de forma predeterminada.
La verificación cruzada de dos medidores independientes en una unión, donde el flujo que llega de líneas separadas debe sumarse para coincidir con el total aguas abajo, es otro método de verificación práctico que no requiere poner ningún sensor fuera de servicio. Los desajustes persistentes más allá de la tolerancia de medición esperada apuntan hacia un metro que necesita atención mucho antes de que se desvíe lo suficiente como para activar una alarma por sí solo.
Preguntas frecuentes
P1: ¿Puede un medidor de flujo electromagnético medir el flujo en una tubería parcialmente llena?
Los medidores electromagnéticos estándar de tubería cerrada requieren que la tubería corra llena en la ubicación del sensor, ya que la medición del campo magnético supone que el líquido llena toda la sección transversal. Las aplicaciones de canal abierto o parcialmente llenas requieren una categoría de sensor diferente construida específicamente para esa condición.
P2: ¿Con qué frecuencia es necesario recalibrar un sensor utilizado en aguas residuales sin tratar?
Muchas plantas extienden los intervalos de recalibración a dos o tres años para los sensores electromagnéticos en el afluente sin tratar, en comparación con las verificaciones anuales o semestrales comunes para los medidores mecánicos, aunque los requisitos regulatorios locales para la facturación de los medidores aún pueden exigir un cronograma fijo independientemente de la tecnología.
P3: ¿La acumulación de grasa en el revestimiento afecta la precisión?
Un recubrimiento delgado y uniforme generalmente tiene un impacto limitado, pero la acumulación desigual que estrecha el orificio efectivo o cubre un electrodo más que el otro puede introducir una compensación mensurable, razón por la cual la inspección periódica del revestimiento sigue siendo parte de un plan de mantenimiento estándar.
P4: ¿Qué conductividad mínima necesitan las aguas residuales para una medición confiable?
Las aguas residuales municipales casi siempre exceden el umbral de conductividad mínimo requerido por estos sensores, ya que las sales disueltas de fuentes domésticas e industriales mantienen la conductividad muy por encima de las especificaciones mínimas típicas, aunque los flujos de proceso inusuales siempre deben compararse con los requisitos del modelo específico.
P5: ¿Es necesario un medidor de lodo para cada aplicación de lodo?
Las corrientes delgadas con bajo contenido de sólidos, como el lodo activado de retorno, pueden funcionar adecuadamente con una configuración estándar de revestimiento y electrodo, pero las líneas con mayor contenido de sólidos, como la alimentación de lodo espesado o deshidratado, se benefician de los materiales reforzados del revestimiento y del electrodo incorporados en los diseños con clasificación de lodo.
ANTV:La columna vertebral de las operaciones de los servicios públicos de agua: por qué la precisión del flujo impulsa las redes municipales modernas
SIG:Cómo elegir un medidor de flujo que sobreviva al servicio químico agresivo
SIG:Cómo elegir un medidor de flujo que sobreviva al servicio químico agresivo
¿Está interesado en cooperar o tiene preguntas?
¡Contáctenos ahora!
Kelly

+86 13967196545

pangusales@vip.163.com
Base de producción:

Edificio 1 y Edificio 42, n.º 889 de la Carretera Norte de Huancheng, Condado de Deqing, Ciudad de Huzhou, Provincia de Zhejiang
Jiji
+86 15397010616
pgsalesjiji@vip.163.com

+86-0571-87770830
Sede corporativa:
602-702, Bloque D, Edificio 3, Área B, Nuevos Territorios de Xigang, 206 Zhenhua Road, Ciudad de Hangzhou, Provincia de Zhejiang, China

Derechos de autor © Hangzhou Pangu Automation System Co., Ltd. Todos los derechos reservados.
Proveedores de instrumentos industriales personalizados de montaje en panel digital