 Leer más
 Obtenga una cotización
Cómo elegir un medidor de flujo que sobreviva al servicio químico agresivo
Inicio / Noticias / Noticias de la industria / Cómo elegir un medidor de flujo que sobreviva al servicio químico agresivo
Categoría de producto
NUEVA categoría
Contáctenos
Contáctenos
Nos especializamos en la investigación, desarrollo y fabricación de alambres y cables eléctricos.
 +86 13967196545
Noticias relacionadas
- Cómo elegir un transmisor de flujo de líquido: tipos electromagnéticos, precisión e instalación
- La columna vertebral de las operaciones de los servicios públicos de agua: por qué la precisión del flujo impulsa las redes municipales modernas
- Guía de selección de transmisores de flujo digitales: cómo elegir un medidor de flujo electromagnético
- ¿Por qué un medidor de flujo electromagnético muestra flujo en una tubería vacía? (Causas y solución de problemas)
Cómo elegir un medidor de flujo que sobreviva al servicio químico agresivo
Comprensión de la agresividad química en la medición de flujo
Elegir un medidor de flujo para una corriente química agresiva no es el mismo ejercicio que dimensionar un instrumento para agua o aire comprimido. Los medios agresivos (ácidos concentrados, soluciones cáusticas, disolventes clorados, oxidantes y lodos con portadores corrosivos) atacan los materiales mojados a velocidades que dependen de la concentración, la temperatura, la velocidad y la presencia de sólidos. Un medidor que funciona perfectamente en una línea de servicios públicos limpia puede fallar en cuestión de semanas cuando se expone al ácido fluorhídrico o al hipoclorito de sodio, por lo que el proceso de selección debe comenzar con la química, no con la página del catálogo.
Tres variables impulsan la mayoría de las fallas en los servicios químicos: la compatibilidad del material, la intrusión mecánica en la ruta del flujo y la tolerancia del medidor a la conductividad o la variación dieléctrica. Una tecnología que ignora los tres a la vez, en lugar de comprometer uno, tiende a resistir por más tiempo. Esta es la razón por la que muchos ingenieros de procesos que evalúan caudalímetros electromagnéticos para trabajos corrosivos, observe primero la química del revestimiento y del electrodo antes de comparar las especificaciones de precisión.
También ayuda a separar dos preguntas que a menudo se mezclan: si una tecnología puede sobrevivir al fluido y si puede medir ese fluido con precisión una vez que haya sobrevivido. Algunos diseños toleran mecánicamente una corriente corrosiva, pero pierden precisión de medición a medida que se acumulan recubrimientos en las superficies internas o cuando la conductividad cambia con la temperatura y la concentración. Un medidor que nunca tiene fugas pero que se descalibra silenciosamente puede resultar más costooso con el tiempo que uno que falla visiblemente y se reemplaza rápidamente, porque una desviación silenciosa puede distorsionar la dosificación, la facturación o los informes regulatorios durante meses antes de que alguien se dé cuenta.
Por esa razón, un proceso de selección exhaustivo trata la supervivencia y la estabilidad de la medición como dos listas de verificación separadas en lugar de una puntuación combinada. Un revestimiento o electrodo puede ser químicamente compatible en papel y aun así producir una señal que varía una vez que la concentración de sólidos, la temperatura o el gas arrastrado cambian durante el funcionamiento normal, por lo que las pruebas piloto en condiciones representativas siguen siendo valiosas incluso después de que se completa la evaluación del papel.
Definición de trabajo: Un químico agresivo, para fines de medición, es cualquier fluido capaz de degradar materiales húmedos comunes (acero inoxidable 316, elastómeros estándar o latón sin recubrimiento) dentro de la vida útil esperada del instrumento, generalmente de cinco a diez años.
Modos de falla clave cuando los medidores de flujo se encuentran con medios corrosivos
Antes de comparar tecnologías, es útil categorizar cómo fallan realmente los medidores en servicio corrosivo. Los datos de campo recopilados en los sitios de procesamiento químico y tratamiento de aguas residuales apuntan a cuatro patrones recurrentes.
| Modo de falla | Causa típica | Resultado común |
|---|---|---|
| Erosión del revestimiento | Lodos de alta velocidad, sólidos abrasivos | Pérdida de aislamiento, deriva de señal. |
| Picaduras de electrodos | Iones halogenuros, oxidantes fuertes. | Señal ruidosa o intermitente |
| Degradación del sello | Hinchazón de elastómeros con disolventes. | Fugas de proceso en bridas |
| Corrosión del cuerpo | Salpicaduras o condensación externa | Debilitamiento estructural, fracaso de la vivienda. |
Observe que sólo dos de estos cuatro modos de falla involucran que el fluido entre en contacto con una parte móvil interna. Esa distinción es importante porque explica por qué las tecnologías no intrusivas y de intrusión reducida dominan el espacio químico corrosivo: menos puntos de contacto significan menos caminos para el ataque químico.
El momento del fallo también tiende a seguir un patrón reconocible en lugar de ocurrir al azar. La erosión del revestimiento y las picaduras de los electrodos generalmente progresan gradualmente y aparecen primero como pequeños errores de repetibilidad mucho antes de una falla absoluta. Por otro lado, es más probable que la degradación del sello y la corrosión del cuerpo fallen repentinamente una vez que se pierde un espesor crítico, razón por la cual los programas de inspección externa son tan importantes como el monitoreo de las señales internas. Incorporar ambos tipos de controles en un plan de mantenimiento, en lugar de depender de uno solo, detecta una gama más amplia de modos de falla antes de que interrumpan la producción.
Comparación de tecnologías de medidores de flujo para servicios corrosivos
Cinco tecnologías suelen aparecer en una lista corta para aplicaciones químicas agresivas: electromagnética, ultrasónica con abrazadera, Coriolis, vórtice y medidores revestidos de área variable. Cada uno compensa de manera diferente la resistencia química, la obstrucción del flujo y el costo. El cuadro horizontal a continuación clasifica la idoneidad relativa para la exposición continua a ácidos y cáusticos fuertes, según las opciones típicas de materiales húmedos disponibles para cada clase de tecnología.
Las puntuaciones reflejan la disponibilidad general de revestimientos químicamente resistentes, electrodos húmedos o rutas de detección sin contacto, no una afirmación sobre ningún producto fabricado en particular. Las unidades de sujeción ultrasónicas no intrusivas obtienen una buena puntuación porque el sensor nunca toca el fluido, mientras que los medidores de área variable revestidos obtienen una puntuación más baja porque los flotadores en movimiento permanecen expuestos al desgaste mecánico continuo del flujo químico.
El siguiente cuadro de radar compara las mismas cinco tecnologías en función de cuatro criterios de decisión que son más importantes para trabajos agresivos: resistencia química, resistencia a sólidos abrasivos, simplicidad de instalación y carga de mantenimiento a largo plazo.
electromagnético Pinza ultrasónica
Las unidades electromagnéticas, cuando están equipadas con un revestimiento químicamente resistente como PTFE o PFA y electrodos de tantalio o Hastelloy, obtienen consistentemente la puntuación más alta en resistencia química y al mismo tiempo toleran una carga moderada de sólidos, razón por la cual medidores de flujo industriales para líquidos corrosivos En las tuberías de dosificación de ácido, caustificación y neutralización de aguas residuales se construyen a menudo según este principio de medición.
Los medidores Coriolis siguen siendo la opción preferida siempre que se necesitan datos de flujo másico, densidad o concentración junto con el flujo volumétrico, y su recorrido de tubo completamente cerrado evita el requisito de conductividad que limita la tecnología electromagnética a fluidos conductores. La desventaja es que los tubos Coriolis todavía están húmedos y siguen siendo intrusivos, por lo que la selección del material del tubo tiene el mismo peso que la selección del revestimiento para los diseños electromagnéticos, y la caída de presión a través del sensor tiende a ser mayor que para un cuerpo electromagnético directo del mismo tamaño de línea.
Los medidores Vórtice pueden funcionar bien con fluidos corrosivos limpios y de baja viscosidad, pero generalmente tienen dificultades una vez que los sólidos o la alta viscosidad entran en escena, ya que la barra de separación se asienta directamente en la ruta del flujo y es propensa tanto a la erosión como a la contaminación. Los medidores de área variable revestidos siguen siendo útiles para aplicaciones de indicación local visual de bajo flujo donde la precisión absoluta es secundaria a una lectura rápida y confiable en el punto de uso, pero rara vez son la opción correcta como punto de medición principal en una línea de proceso corrosivo monitoreada continuamente.
Selección de materiales: revestimientos, electrodos y piezas húmedas
Una vez que se elige un principio de medición, la verdadera decisión de ingeniería pasa a la selección del material. Para la tecnología electromagnética, eso significa elegir un par de revestimiento y electrodo que coincida con la química, la temperatura y la abrasividad del fluido del proceso.
| Material del revestimiento | Más adecuado para | Limitación |
|---|---|---|
| PTFE | Ácidos fuertes, la mayoría de los disolventes, alta temperatura. | Menor resistencia a la abrasión |
| PFA | Ácidos concentrados calientes, fluidos ultrapuros. | Costo más alto que el PTFE |
| caucho duro | Lodos neutros a levemente corrosivos | Poca resistencia a oxidantes fuertes. |
| poliuretano | Lodos minerales abrasivos | Gama química limitada |
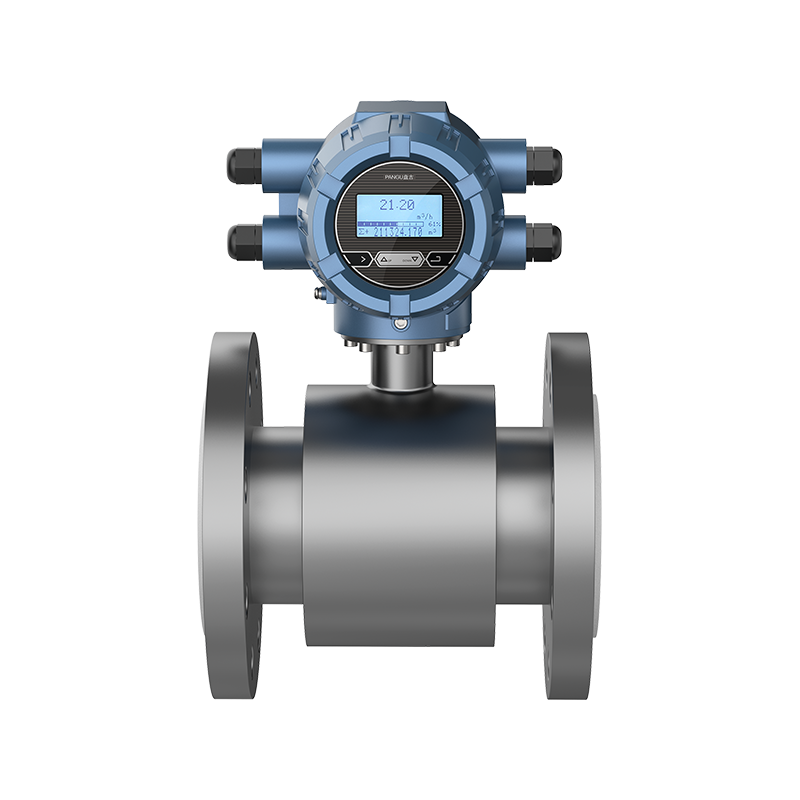
La elección del electrodo sigue una lógica similar. Hastelloy C maneja una amplia gama de ácidos y cloruros a un costo moderado. El tantalio resiste casi todos los ácidos minerales excepto el ácido fluorhídrico y el ácido sulfúrico fumante, pero tiene un precio elevado. El titanio funciona bien en cloruros oxidantes, pero no es adecuado para ambientes ácidos reductores. El platino-iridio sigue siendo la opción más resistente universalmente y normalmente se reserva para los servicios más exigentes donde el costo del tiempo de inactividad supera el costo del material.
- Haga coincidir la química del revestimiento con la temperatura de funcionamiento continuo, no solo con la tabla de compatibilidad de temperatura ambiente.
- Verifique la compatibilidad del electrodo con la mezcla química completa, incluidos los aditivos traza y los agentes de limpieza.
- Tenga en cuenta la erosión impulsada por la velocidad cuando los sólidos superan aproximadamente el dos por ciento en volumen
- Solicite una certificación de material rastreable hasta el lote, no solo la familia de productos
La selección del material de la junta y la brida merece el mismo escrutinio que el propio revestimiento, ya que una junta que no coincide es una de las fuentes más comunes de fugas en una instalación que por lo demás está bien especificada. Las juntas a base de PTFE cubren una amplia gama de productos químicos y con frecuencia son la opción predeterminada para trabajos corrosivos, pero la dureza y el comportamiento de fluencia aún deben compararse con el torque específico del perno y la clasificación de la brida que se utilizan, particularmente en tuberías revestidas de plástico donde un torque excesivo puede agrietar el revestimiento en lugar de mejorar el sello.
Consideraciones de tamaño e instalación
Los medidores de tamaño insuficiente aceleran el desgaste del revestimiento debido al exceso de velocidad; Los medidores sobredimensionados pierden precisión con un caudal bajo. Para las tecnologías electromagnéticas y la mayoría de las demás tecnologías basadas en la velocidad, la ventana operativa práctica se sitúa aproximadamente entre cero coma cinco y diez metros por segundo, y la precisión suele degradarse fuera de esa banda. El siguiente gráfico de líneas ilustra una curva de precisión representativa en todo el rango de velocidad de un sensor electromagnético revestido en una corriente química moderadamente conductiva.
La precisión alcanza su punto máximo en el medio del rango y cae en ambos extremos: a baja velocidad debido a limitaciones de señal a ruido y a alta velocidad debido a la turbulencia y el desgaste acelerado del revestimiento. Una regla práctica para trabajos con productos químicos agresivos es dimensionar el medidor de modo que el flujo operativo normal se encuentre entre el treinta y el setenta por ciento de la velocidad nominal máxima del sensor, lo que extiende la vida útil del revestimiento sin sacrificar la resolución de la medición.
La orientación de la instalación es tan importante como el tamaño. La instalación de flujo ascendente vertical mantiene el medidor completamente húmedo en todo momento, lo cual es importante para las tecnologías que dependen de la conductividad y también reduce el riesgo de que se formen bolsas de gas contra el revestimiento al desgasificar productos químicos como el hipoclorito de sodio. Cuando no sea posible la instalación vertical, el montaje horizontal con el eje del electrodo alejado del plano vertical evita que el aire atrapado interfiera con la ruta de la señal.
El soporte y la vibración de las tuberías también merecen atención en líneas corrosivas, ya que las tuberías revestidas suelen ser más frágiles que las tuberías de metal desnudo y pueden desarrollar grietas por tensión en tramos sin soporte que pasarían desapercibidas en una línea sin revestimiento. Agregar soporte cerca de ambos lados del medidor, igualando el tramo recomendado por el fabricante de la tubería en lugar de depender de tablas genéricas de tuberías de acero, reduce el riesgo de que se desarrolle una fuga lenta en la transición del revestimiento a la brida mucho antes de que el resto de la tubería muestre algún desgaste visible.
Salida de señal, confiabilidad y costo a largo plazo
El costo total de propiedad de la instrumentación para servicios químicos rara vez sigue únicamente el precio de compra. El reemplazo de revestimientos, la limpieza de electrodos, la desviación de la calibración y el tiempo de inactividad no planificado debido a fallas prematuras generalmente superan la diferencia de capital inicial entre tecnologías dentro de tres a cinco años de servicio continuo. El siguiente gráfico de columnas compara un desglose de costos ilustrativo de cinco años en tres opciones de tecnología comunes para una línea de dosificación corrosiva de tamaño mediano.
La brecha se amplía aún más cuando se incluyen los costos de parada no planificada, ya que los componentes mecánicos intrusivos en servicio agresivo tienden a fallar sin mucha advertencia, mientras que el desgaste del revestimiento en diseños no intrusivos es progresivo y puede rastrearse mediante controles periódicos de calidad de la señal.
La selección de la salida de señal también afecta la confiabilidad en el campo. Una salida analógica de 4 a 20 miliamperios sigue siendo la opción más sólida para tendidos largos de cables en entornos de plantas químicas eléctricamente ruidosas, mientras que las salidas de bus de campo digital añaden profundidad de diagnóstico (estimaciones de desgaste de revestimientos, detección de tuberías vacías y alertas de suciedad de electrodos) que acortan considerablemente el tiempo de resolución de problemas en comparación con la instrumentación exclusivamente analógica.
La estrategia de repuestos es otro factor que rara vez aparece en una comparación de costos inicial, pero que da forma a la confiabilidad en el mundo real. Tener a mano un convertidor o transmisor de repuesto, en lugar de solo piezas húmedas de repuesto, acorta la categoría más disruptiva de tiempo de inactividad, ya que las fallas electrónicas generalmente no están relacionadas con el servicio corrosivo en sí y, a menudo, se pueden reemplazar sin drenar ni abrir la línea de proceso. La estandarización en una sola familia de tecnología en puntos de trabajo similares en una planta, donde la química lo permite, también reduce la cantidad de distintos tipos de repuestos que deben almacenarse y simplifica la capacitación de los técnicos.
Un flujo de trabajo de selección práctico
En lugar de partir de una preferencia tecnológica, una secuencia de selección repetible mantiene la decisión basada en la realidad del proceso.
Saltar directamente a una elección de tecnología antes del paso de selección química es la causa más común de falla prematura del campo. Un medidor que pasa una tabla de corrosión genérica pero que nunca ha sido verificado con la mezcla real de la planta, incluidos rastros de impurezas y productos químicos de limpieza periódicos, tiene muchas más probabilidades de fallar antes que uno seleccionado a través de la secuencia completa.
- Documente la composición química completa, el rango de concentración y la variación de temperatura que verá el medidor durante su vida útil.
- Verifique los materiales húmedos candidatos con cada componente de la mezcla, no solo con el químico principal.
- Priorizar diseños no intrusivos o de intrusión reducida donde haya sólidos u oxidantes fuertes presentes.
- Confirmar que el tamaño mantiene el flujo normal dentro de la banda media del rango de velocidad nominal del sensor
- Construya un modelo de costos de cinco años que incluya calibración, revestimientos o electrodos de repuesto y un riesgo estimado de tiempo de inactividad.
Patrones de práctica de campo que vale la pena conocer
En los sitios de procesamiento de productos químicos y aguas residuales municipales, algunas prácticas recurrentes separan las instalaciones con un servicio prolongado y sin problemas de aquellas que necesitan intervención repetida.
Anillos de puesta a tierra en tuberías no metálicas. Asignación directa upstream Verificación periódica de punto cero Aislamiento de protección catódica
La conexión a tierra es un descuido frecuente en tuberías de plástico o revestidas, donde la ausencia de una conexión a tierra de referencia puede introducir ruido de medición que imita la suciedad de los electrodos. El margen de recorrido recto aguas arriba y aguas abajo del sensor (generalmente cinco diámetros aguas arriba y tres aguas abajo como guía inicial, ajustado para la configuración de ajuste específica) reduce la distorsión del perfil de velocidad que de otro modo se mostraría como una deriva de repetibilidad en lugar de una falla absoluta.
Sitios que utilizan medidores magnéticos para aguas residuales La dosificación y la neutralización comúnmente programan una verificación del punto cero durante las paradas planificadas, ya que un cero desplazado es a menudo el primer indicador de degradación del revestimiento y aparece mucho antes de que aparezca cualquier daño visible en una inspección con boroscopio.
Cuando la tubería se encuentra cerca de sistemas de protección catódica, las bridas de aislamiento eléctrico o las piezas de carrete evitan que la corriente parásita interfiera con la señal de medición, un problema que es fácil de pasar por alto durante la planificación inicial de la instalación pero costoso de diagnosticar después de la puesta en servicio.
Preguntas frecuentes
P1: ¿Cuál es el mayor error que cometen los ingenieros al seleccionar un medidor de flujo para productos químicos corrosivos?
El error más común es comparar los medidores candidatos con una tabla genérica de compatibilidad química solo para el producto químico principal, ignorando los aditivos traza, los agentes de limpieza y las temperaturas extremas que realmente experimenta la línea. Un material que resiste el ácido primario a temperatura ambiente aún puede fallar rápidamente una vez que se tienen en cuenta la temperatura de funcionamiento o los rastros de contaminantes.
P2: ¿Puede una tecnología de medidor de flujo manejar todo tipo de químicos agresivos?
Ninguna tecnología es universalmente óptima. Los diseños electromagnéticos con revestimientos y electrodos resistentes cubren una gama muy amplia de fluidos corrosivos conductores, pero los disolventes no conductores normalmente requieren un principio de medición diferente, como Coriolis o tecnología ultrasónica, ya que los diseños dependientes de la conductividad no pueden medir medios no conductores en absoluto.
P3: ¿Con qué frecuencia se deben inspeccionar los revestimientos y electrodos en servicios corrosivos?
La frecuencia de la inspección depende de la concentración y la velocidad, pero un punto de partida razonable es una verificación anual del punto cero combinada con una verificación visual del revestimiento durante cualquier parada planificada, y luego ajustar el intervalo según la tasa de desgaste observada en lugar de un calendario fijo.
P4: ¿Un material de mayor costo siempre significa un mejor valor a largo plazo?
No necesariamente. Los materiales de revestimiento o electrodos de primera calidad solo dan sus frutos cuando la química realmente requiere ese nivel de resistencia. La especificación de electrodos de platino-iridio para una corriente moderadamente corrosiva que Hastelloy podría manejar agrega costos sin el correspondiente beneficio de confiabilidad, por lo que la selección del material debe coincidir precisamente con la exposición química real en lugar de optar por la opción más resistente disponible.
P5: ¿Qué señales tempranas de advertencia indican que un medidor de flujo está fallando en servicio corrosivo?
La deriva gradual del cero, el aumento del ruido de la señal y los pequeños errores de repetibilidad que aumentan a lo largo de calibraciones sucesivas suelen ser indicadores más tempranos que una falla absoluta. Detectar estas tendencias durante las verificaciones de verificación de rutina permite planificar el reemplazo antes de que el medidor falle durante la producción. Registrar estas lecturas a lo largo del tiempo, en lugar de verificarlas solo cuando se sospecha un problema, convierte un único punto de datos en una línea de tendencia que marca la diferencia entre un intercambio planificado y un cierre no planificado.
ANTV:Dominar el flujo de aguas residuales: ingeniería, selección y mantenimiento de medidores de flujo electromagnéticos
SIG:Medidor de flujo electromagnético versus medidor de flujo de vórtice: principios, diferencias y guía de selección
SIG:Medidor de flujo electromagnético versus medidor de flujo de vórtice: principios, diferencias y guía de selección
¿Está interesado en cooperar o tiene preguntas?
¡Contáctenos ahora!
Kelly

+86 13967196545

pangusales@vip.163.com
Base de producción:

Edificio 1 y Edificio 42, n.º 889 de la Carretera Norte de Huancheng, Condado de Deqing, Ciudad de Huzhou, Provincia de Zhejiang
Jiji
+86 15397010616
pgsalesjiji@vip.163.com

+86-0571-87770830
Sede corporativa:
602-702, Bloque D, Edificio 3, Área B, Nuevos Territorios de Xigang, 206 Zhenhua Road, Ciudad de Hangzhou, Provincia de Zhejiang, China

Derechos de autor © Hangzhou Pangu Automation System Co., Ltd. Todos los derechos reservados.
Proveedores de instrumentos industriales personalizados de montaje en panel digital